Artykuł sponsorowany
Dlaczego powtarzalność toczonych detali cylindrycznych zależy od przygotowania zlecenia i kontroli serii
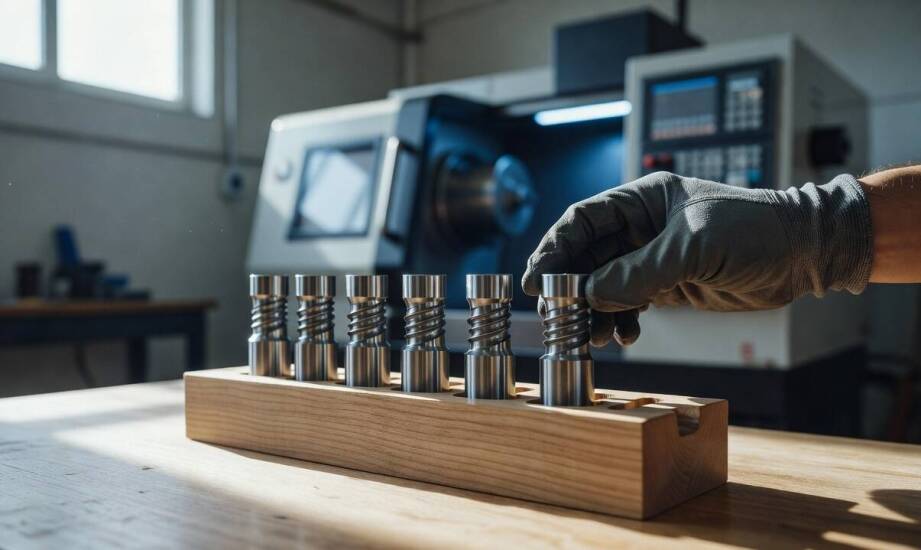
Identyczny rysunek techniczny nie gwarantuje identycznej jakości kolejnych serii toczonych detali cylindrycznych. Różnice wymiarowe i powierzchniowe ujawniają się mimo jednolitego projektu, gdy proces przygotowania zlecenia lub kontrola partii odbiegają od surowych rygorów obróbki skrawaniem. Nawet zaawansowane obrabiarki sterowane numerycznie wymagają stałego nadzoru nad czynnikami fizycznymi układu. Zużycie ostrzy, drgania wrzeciona oraz rozszerzalność cieplna sprawiają, że wyprodukowanie ustandaryzowanego komponentu w kilkuset egzemplarzach stanowi zaawansowane wyzwanie technologiczne. Utrzymanie wyników na jednolitym poziomie zależy od zaplanowania wszystkich etapów, począwszy od selekcji surowca, a skończywszy na rygorystycznym doborze parametrów narzędzia.
Odchyłki ujawniające brak powtarzalności w produkcji
W maszynowej obróbce metali najszybciej zauważalne stają się odchylenia średnicy od założonej tolerancji wymiarowej. Równie destrukcyjne dla działania gotowego produktu pozostają odchylenia współosiowości wpływające na montaż wałów i łożysk. Omawiane parametry decydują o poprawnych pasowaniach, płynnej pracy napędów oraz ogólnej żywotności współpracujących podzespołów. Odchyłka współosiowości określa dopuszczalną różnicę odległości między osią weryfikowanego elementu cylindrycznego a przypisaną mu osią bazową. Wskazuje ona bezpośrednio, czy obracający się element znajdzie właściwe podparcie w gnieździe montażowym bez wywoływania szkodliwego bicia promieniowego. Tolerancje wymiarowe i chropowatość stanowią odrębne wymagania w specyfikacji inżynierskiej. Norma ISO 286 opisuje wyłącznie tolerancje liniowe i układy pasowań, natomiast za wskazania chropowatości na rysunkach wykonawczych odpowiada odrębna norma ISO 1302.
Właściwości zastosowanego materiału, stan początkowy surowca oraz sztywność zastosowanego mocowania determinują parametry kolejnej sztuki w serii. Stopy trudnoobrabialne, do których zaliczają się wysokostopowe stale nierdzewne, wymuszają bardzo skrupulatny nadzór nad prędkością skrawania. Tworzą one podczas cięcia zjawisko kumulacji ciepła na krawędzi, co skutkuje termicznymi odkształceniami samej części obrabianej. Niejednorodna twardość odlewu lub widoczne odchylenia prostości pręta ciągnionego narzucają operatorom maszyn wprowadzanie korekt jeszcze przed pełnym uruchomieniem cyklu. Właściwe zaciśnięcie surowca w szczękach tokarskich skutecznie tłumi drgania rezonansowe całej maszyny. Optymalnie dobrana siła zacisku stabilizuje detal w głównej osi pracy układu.
Sekwencja obróbki a stabilność wymiarowa detali
Kolejność zaprogramowanych przejść noża tokarskiego oraz geometria wybranej płytki skrawającej warunkują wierność wymiarową przy wielokrotnie powtarzanych cyklach obróbczych. W zaawansowanym rzemiośle tokarskim oddzielenie obróbki zgrubnej od wykańczającej rozładowuje naprężenia wewnątrz struktury metalu, co chroni geometrię przed wygięciem osiowym. Skrawanie zgrubne, usuwające szybko dużą objętość materiału, uwalnia zakumulowane obciążenia surowca. Pozostawienie minimalnego naddatku na ostatnie, precyzyjne przejście skutecznie wygładza powierzchnię bez przeciążania maszyny. Z kolei właściwa kontrola wióra zapobiega uszkodzeniom kształtowanej powierzchni przez gorące, niekontrolowane obrzynki stali. Odpowiednie łamanie wstęgi wiórowej wydłuża czas pracy ostrza i chroni operatora przed niespodziewanymi przestojami.
Decydujący etap utrzymania parametrów wymiarowych obejmuje inspekcję pierwszej sztuki, znaną w przemyśle produkcyjnym jako FAI (First Article Inspection). Inicjalny element badanej partii podlega drobiazgowej weryfikacji przed dopuszczeniem całego pakietu na wrzeciono. Wdrożeniowcy wychwytują w ten sposób błędy parametryzacji, chroniąc nakład przed masowym odrzutem. Obserwując przemysł obrabiarkowy i drzewny na północy kraju, widać, że weryfikowane toczenie w Gdańsku i całym regionie pomorskim bazuje na niezwykle rygorystycznych procedurach pomiarowych. Działające w tym obszarze przedsiębiorstwo SPOROL z miejscowości Koszwały opiera organizację produkcji na analizie dokumentacji CAD przed rozpoczęciem fizycznego skrawania. Pomiary międzyoperacyjne prowadzone na poszczególnych etapach cyklu wykluczają powstawanie odchyłek wykraczających poza wytyczne inżynieryjne.
Powtarzalność procesów obróbczych polega na ścisłym przestrzeganiu wieloetapowego łańcucha technologicznego. Skuteczna obróbka wiąże rzetelną wycenę rysunków technicznych z bezpiecznym mocowaniem bazy oraz monitoringiem zużycia stosowanych narzędzi. Konsekwentna diagnoza wymiarowa pierwszej sztuki przed wejściem w produkcję wyklucza zniekształcenia zewnętrznych wałów i cylindrów. Zapewnienie poprawnych tolerancji wymaga nieprzerwanego wygaszania wibracji podczas dynamicznej pracy maszyny. Utrzymanie tych zasad gwarantuje, że każda kolejna część opuszczająca stół roboczy zachowuje identyczne cechy układu przestrzennego.
Kategorie artykułów
Polecane artykuły

Jakie są najnowsze technologiczne innowacje związane z ceną żeliwa za kg?
Innowacje technologiczne w branży metali mają kluczowe znaczenie dla kształtowania rynku, zwłaszcza jeśli chodzi o ceny żeliwa za kilogram. Żeliwo odgrywa istotną rolę w przemyśle, a nowoczesne metody przetwarzania i odzysku wpływają na obniżenie kosztów produkcji oraz poprawę jakości surowca. Wprow

Wycieraczki podłogowe ogrodowe – jakie mają zastosowanie?
Wycieraczki podłogowe pełnią różnorodne funkcje, które sprawiają, że stanowią niezbędny element wyposażenia przestrzeni zewnętrznej. Przede wszystkim utrzymują czystość, zatrzymując brud i wilgoć przed wejściem do budynku. Dzięki temu chronią wewnętrzne podłogi przed zniszczeniem oraz zmniejszają ry